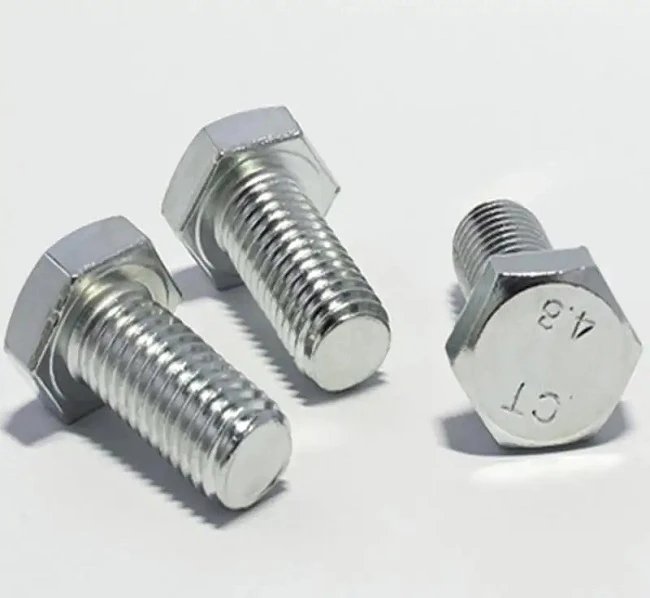
बोल्ट परीक्षण दो प्रकार के होते हैं: मैनुअल और मशीन। मैनुअल सबसे आदिम और सबसे अधिक इस्तेमाल किया जाने वाला सुसंगत पता लगाने का तरीका है। दोषपूर्ण उत्पादों के बहिर्वाह को कम करने के लिए, सामान्य उत्पादन उद्यम कर्मियों ने दोषपूर्ण उत्पादों को बाहर करने के लिए दृश्य माध्यमों से पैक या शिप किए गए उत्पादों का निरीक्षण किया (दोषों में दांतों की क्षति, मिश्रित सामग्री, जंग, आदि शामिल हैं)।
दूसरा तरीका स्वचालित मशीन का पता लगाना है, मुख्य रूप से चुंबकीय कण निरीक्षण। चुंबकीय कण निरीक्षण बोल्ट और चुंबकीय पाउडर के दोष पर रिसाव चुंबकीय क्षेत्र के बीच बातचीत का उपयोग करना है, जिसका उद्देश्य बोल्ट की चुंबकीय पारगम्यता (जैसे दरारें, लावा समावेशन, मिश्रित सामग्री, आदि) के बीच अंतर करना है। स्टील की चुंबकीय पारगम्यता, चुंबकीयकरण के बाद ये सामग्री बंद हो जाती है। जगह पर चुंबकीय क्षेत्र अशांत होगा, और वर्कपीस की सतह पर एक रिसाव चुंबकीय क्षेत्र उत्पन्न होगा जहां चुंबकीय प्रवाह रिसाव का हिस्सा बनता है, जिससे चुंबकीय पाउडर को दोष पर चुंबकीय पाउडर संचय बनाने के लिए आकर्षित किया जाता है - चुंबकीय निशान। इन चुंबकीय चूर्णों के संचय को देखा और समझाया गया है, और दोषपूर्ण उत्पादों को अस्वीकार करने का उद्देश्य प्राप्त किया गया है।